
Jak proces walcowania na gorąco kształtuje właściwości mechaniczne prętów przeznaczonych do dalszej obróbki plastycznej
sierpnia 5, 2026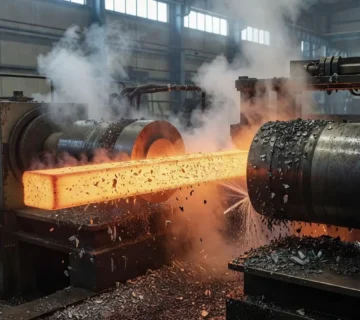
Pręty poddane obróbce termicznej w wysokich temperaturach stanowią podstawowy materiał wyjściowy w przemyśle maszynowym i motoryzacyjnym. Proces ten nadaje elementom właściwości mechaniczne niezbędne do dalszego kształtowania. Cała procedura odbywa się powyżej temperatury rekrystalizacji stali. Umożliwia to znaczne odkształcenia bez ryzyka powstawania mikropęknięć w strukturze wewnętrznej.
Czym jest proces walcowania na gorąco?
Proces ten składa się z trzech podstawowych etapów obróbki cieplnej i mechanicznej. Jako producenci dostarczający pręty walcowane do dalszej obróbki, dokładnie kontrolujemy każdy z poniższych kroków:
- Nagrzewanie wlewka do temperatury 1100–1250°C, co przekracza punkt rekrystalizacji i drastycznie zwiększa plastyczność stopu.
- Przepuszczanie rozgrzanego metalu przez szereg klatek walcarskich, gdzie przeciwbieżne rolki zmniejszają i profilują przekrój materiału.
- Kontrolowane chłodzenie na wolnym powietrzu lub w specjalnych komorach, co trwale stabilizuje uzyskaną mikrostrukturę.
Dlaczego rekrystalizacja poprawia udarność?
Zjawisko rekrystalizacji usuwa nagromadzone dyslokacje i przywraca regularną strukturę krystaliczną, podnosząc udarność stali. Odnowiona siatka atomowa daje dwie kluczowe korzyści techniczne w kolejnych etapach produkcji.
Pierwszym profitem jest zauważalny wzrost plastyczności. Umożliwia to głębokie odkształcenia bez ryzyka pękania. Drugą zaletą pozostaje silna redukcja naprężeń wewnętrznych. Zapewnia ona dużo wyższą odporność na obciążenia dynamiczne, wymaganą przez przemysł motoryzacyjny i energetykę. W naszej poznańskiej kuźni swobodnej wykorzystujemy te parametry na co dzień, wykonując z przygotowanych półproduktów niezawodne odkuwki i elementy ciągnione.
Jak zgorzelina wpływa na parametry obróbki?
Twarda warstwa tlenków, znana jako zgorzelina walcownicza, stanowi utrudnienie dla maszyn skrawających. Powstaje ona naturalnie podczas chłodzenia po wyjściu z walcarki, tworząc cztery główne bariery fizyczne:
- Krucha i nieregularna struktura odpada płatami, wymuszając przestoje i powodując lokalne różnice w średnicy.
- Zmienna grubość powłoki uniemożliwia utrzymanie powtarzalnych tolerancji wymiarowych.
- Odpryski warstwy tlenkowej wbijają się w ostrza maszyny, przyspieszając zużycie narzędzi skrawających.
- Brudna powierzchnia osłabia przyczepność smarów i powłok antykorozyjnych.
Skuteczne oczyszczanie materiału opiera się na dwóch sprawdzonych metodach. Pierwszą jest obróbka mechaniczna, obejmująca intensywne śrutowanie lub mycie wodą pod wysokim ciśnieniem. Drugi wariant to chemiczne trawienie kwasowe, stosowane przy szczególnie trudnych osadach.
Dwa kluczowe parametry plastyczności stali
Ocenę przydatności surowca opiera się na dwóch wskaźnikach ze statycznej próby rozciągania. Są to procentowe wydłużenie po zerwaniu (A) oraz procentowe przewężenie (Z). Pozwalają one dokładnie przewidzieć, jak stal zachowa się pod presją maszyn formujących.
Reakcja struktury zależy bezpośrednio od rodzaju przyłożonego obciążenia:
- Rozciąganie: ziarna ulegają płynięciu, co prowadzi do równomiernego wydłużenia aż do momentu zerwania.
- Ścinanie: naprężenia przesuwają płaszczyzny atomowe względem siebie, umożliwiając zmianę kształtu bez utraty spójności.
- Ściskanie: stop ulega bocznej ekspansji, a komórki krystaliczne wydłużają się prostopadle, zachowując integralność dzięki dynamice procesu.
Dlaczego łuszczenie przyspiesza skrawanie?
Precyzyjne usunięcie zewnętrznej warstwy hutniczej eliminuje wady powierzchniowe i nadaje idealną średnicę. W rezultacie zakłady zajmujące się produkcją części maszyn mogą natychmiast przystąpić do pracy na automatach tokarskich.
Półprodukt poddany łuszczeniu charakteryzuje się trzema konkretnymi atutami:
- Brak zgorzeliny tlenkowej drastycznie zmniejsza zużycie płytek skrawających i pozwala podnieść parametry pracy tokarek.
- Zamknięcie średnicy w wąskich tolerancjach całkowicie eliminuje potrzebę dodatkowego wyrównywania detalu.
- Pozbycie się mikropęknięć powierzchniowych stabilizuje proces skrawania, redukując uciążliwe drgania maszyny.
W firmowej łuszczarni stale dopasowujemy profil produktu do wymagań konkretnych projektów. Jeśli planujesz optymalizację linii produkcyjnej, warto sprawdzić nasze możliwości przygotowania wymiarowego pod kątem Twoich maszyn.
Co zapamiętać o przetwarzaniu stali?
Półprodukty opuszczające gorącą walcownię rzadko nadają się do bezpośredniego użycia w precyzyjnej produkcji. Skierowanie ich do kucia swobodnego lub na linie łuszczarskie przynosi wymierne zyski technologiczne.
Najważniejsze wnioski z analizy procesu:
- Wysoka temperatura odnawia strukturę wewnętrzną, zwiększając niezbędną udarność detali.
- Usunięcie zgorzeliny to warunek konieczny dla wydajnej pracy narzędzi skrawających.
- Doprowadzenie materiału do ciasnych tolerancji obniża koszty produkcji końcowych podzespołów.
Inwestycja w dobrze przygotowany, ujednolicony surowiec zawsze skraca czas cyklu na ostatecznych stanowiskach obróbczych.
Walcowanie na gorąco prowadzi do rekrystalizacji stali, wzrostu plastyczności i udarności oraz stabilizacji mikrostruktury. Usunięcie zgorzeliny ogranicza zużycie narzędzi, poprawia tolerancje wymiarowe i ułatwia skrawanie. Dobrze przygotowany pręt szybciej trafia do precyzyjnego łuszczenia lub kucia swobodnego.
FAQ
Jak walcowanie na gorąco wpływa na strukturę stali?
Walcowanie na gorąco przebiega powyżej temperatury rekrystalizacji, więc materiał może odkształcać się bez powstawania mikropęknięć. W trakcie procesu ziarna i dyslokacje ulegają przebudowie, a po kontrolowanym chłodzeniu mikrostruktura staje się bardziej stabilna.
Dlaczego rekrystalizacja poprawia udarność prętów walcowanych?
Rekrystalizacja usuwa nagromadzone dyslokacje i porządkuje strukturę krystaliczną. Dzięki temu stal lepiej znosi obciążenia dynamiczne, a jednocześnie zyskuje większą plastyczność, co ułatwia dalszą obróbkę plastyczną.
Jak zgorzelina utrudnia dalszą obróbkę mechaniczną?
Zgorzelina jest twardą, kruchą warstwą tlenków, która odspaja się nierówno i przyspiesza zużycie narzędzi. Pogarsza też powtarzalność wymiarów oraz utrudnia przyczepność smarów i powłok ochronnych.
Kiedy warto skierować pręt po walcowaniu do łuszczenia lub kucia swobodnego?
Warto to zrobić wtedy, gdy materiał ma trafić do precyzyjnej produkcji części wymagających wąskich tolerancji i stabilnych własności mechanicznych. Łuszczenie usuwa wady powierzchniowe, a kucie swobodne pozwala lepiej dopasować półprodukt do dalszej obróbki.
Jakie parametry najlepiej opisują plastyczność stali?
Najważniejsze są procentowe wydłużenie po zerwaniu A oraz procentowe przewężenie Z. Te dwa wskaźniki pokazują, jak bardzo stal może się odkształcić przed zerwaniem i jak zachowuje się pod różnymi rodzajami obciążeń.
<<powrot do aktualności